
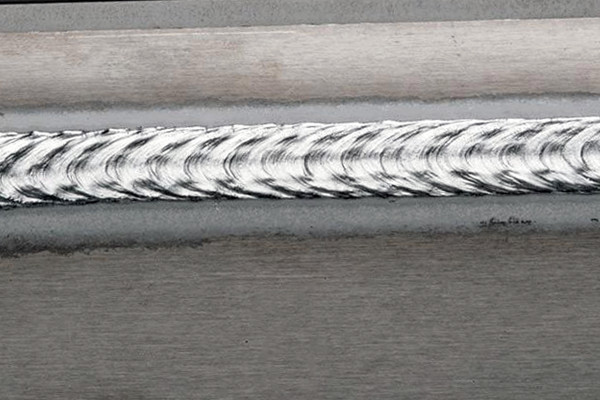
Сварка алюминия дома – это как танец с огнем: сложно, но захватывающе, если знать правильные шаги. разберем каждый этап сварки алюминия – от подготовки до финишного шва – так, чтобы и новичок, и опытный мастер могли добиться профессионального результата.
Почему сварка алюминия – это вызов?
Алюминий – металл с характером. Его поверхность покрыта тонкой оксидной пленкой, которая имеет температуру плавления 2050°C, тогда как сам алюминий тает уже при 660°C. соблюдать технику.
Чтобы укротить этот металл, нужно понять его особенности. К примеру, высокая теплопроводность означает, что вам понадобится больше энергии для нагрева, но одновременно вы рискуете прожечь тонкие детали. Оксидная пленка требует тщательной очистки, а чувствительность к загрязнениям заставляет быть почти хирургически точным в подготовке. Но не бойтесь: с правильным оборудованием и техникой алюминий станет вашим союзником.
Какое оборудование выбрать для домашней сварки?
Выбор оборудования – фундамент успеха. Для сварки алюминия в домашних условиях подходят несколько методов, но самые популярные – TIG (аргонодуговая сварка) и MIG (полуавтоматическая сварка). Рассмотрим их подробно.
TIG-сварка: точность и контроль
TIG (Tungsten Inert Gas) – это как кисть художника для сварки. Оно использует вольфрамовый электрод и защитный газ (обычно аргон) для создания чистой и точной дуги. TIG идеально подходит для тонких алюминиевых листов (0,5–3 мм) и сложных швов, где требуется эстетика.
- Преимущества: Высокое качество шва, минимальный брызг, возможность работы с тонкими деталями.
- Недостатки: Требует навыков, медленнее MIG, дорогостоящего оборудования.
- Рекомендации: Выбирайте инверторный аппарат с переменным током (AC), поскольку алюминий требует чередования полярности для разрушения оксидной пленки. К примеру, аппараты типа Everlast PowerTIG 200DV стоят от $1000, но для начинающих подойдут и модели за $500.
TIG-сварка требует практики, но результат стоит усилий. Она позволяет контролировать каждый миллиметр шва, что особенно важно для декоративных или ответственных конструкций.
MIG-сварка: скорость и простота
MIG (Metal Inert Gas) – это выбор для тех, кто хочет быстроты и универсальности. Полуавтомат подает проволоку, которая одновременно является электродом и присадочным материалом, а аргон защищает сварочную ванну.
- Преимущества: Быстрее TIG, легче для новичков, подходит для толстых деталей (3–10 мм).
- Недостатки: Больше брызг, менее эстетические швы, требует специальной проволоки для алюминия (например, ER4043 или ER5356).
- Рекомендации: Для алюминия необходим аппарат с функцией импульсной сварки, чтобы уменьшить перегрев. Модели типа Lincoln Electric Power MIG 210 MP стоят от $1200, но есть более бюджетные варианты за $600.
MIG – это как автоматическая коробка: быстрее освоить, но менее тонкий контроль. Для домашних проектов, таких как ремонт лодки или создание мебели, это отличный вариант.
Прочие инструменты и материалы
Кроме сварочного аппарата вам понадобится арсенал вспомогательных инструментов. Вот что должно быть под рукой:
| Инструмент/материал | Назначение | Рекомендации |
|---|---|---|
| Защитный газ (аргон) | Защищает сварочную ванну от окисления | Чистый аргон (99,9%), баллон на 10 л хватит на 2–3 часа |
| Проволока или присадочный пруток | Заполняет шов (для MIG – проволока, для TIG – прутки) | ER4043 для универсальных швов, ER5356 для прочности |
| Щетка из нержавеющей стали | Очистка оксидной пленки | Только для алюминия, чтобы избежать загрязнения |
| Растворитель (ацетон) | Обезжиривание поверхности | Используйте перед очисткой щеткой |
| Защитное снаряжение | Безопасность мастера | Маска с затемнением 9–13, перчатки, респиратор |
Источник: практические рекомендации от welding.com и личный опыт сварщиков.
Эти инструменты – ваши верные помощники. Например, щетка для алюминия должна быть отдельной, чтобы частицы стали или других металлов не испортили шов. Ацетон удаляет жир и грязь, которые могут вызвать поры в шве.
Подготовка алюминия: ключ к идеальному шву
Подготовка поверхности – это как чистка полотна перед картиной. Алюминий не прощает халатности: любая грязь или оксидная пленка может испортить шов. Вот пошаговый процесс подготовки.
- Механическая очистка: Используйте щетку из нержавеющей стали, чтобы удалить оксидную пленку. Двигайте щеткой в одном направлении, чтобы избежать царапин. Для толстых деталей (более 5 мм) можно применить шлифмашину с абразивным кругом.
- Обезжиривание: Протрите поверхность тряпкой, смоченной в ацетоне или изопропиловом спирте. Это удалит масла, жир и пыль. Не прикасайтесь к поверхности руками после очистки!
- Проверка чистоты: Проведите по поверхности чистой белой тряпкой – если она останется чистой, вы готовы к сварке.
- Подготовка кромок: Для деталей толщиной более 3 мм произведите V-образную разделку кромок под углом 60–70°. Это обеспечит глубокую проплавку.
Чистота – это половина успеха. К примеру, если оставить следы жира, в шве появятся поры, которые ослабят конструкцию. Аккуратная подготовка экономит время и нервы во время сварки.
Настройка оборудования: секреты мастерства
Правильная настройка аппарата – это как настройка гитары перед концертом. Для алюминия требуются специфические параметры, зависящие от толщины металла и типа сварки.
Для TIG-сварки
- Ток: Используйте переменный ток с частотой 60–120 Гц. Это помогает разрушать оксидную плёнку и стабилизировать дугу.
- Сила тока: Для алюминия толщиной 1 мм требуется 30–50 А, для 3 мм – 80–120 А. Прибавляйте 30 А на каждый дополнительный миллиметр.
- Газ: Расход аргона – 8–12 л/мин в зависимости от размера сопла. Убедитесь, что газовый поток стабилен.
- Электрод: Вольфрамовый электрод диаметром 1,6–2,4 мм с заточенным концом (угол 30–45°).
Для MIG-сварки
- Ток: Постоянный ток прямой полярности (DCEP). Импульсный режим уменьшает перегрев.
- Сила тока: Для проволоки 1 мм и толщины металла 2 мм требуется 100–150 А. Точные значения зависят от устройства.
- Скорость подачи проволоки: Установите так, чтобы дуга была стабильной, без прерываний. Обычно это 4-6 м/мин.
- Газ: Расход аргона – 15–20 л/мин для защиты от брызг.
Экспериментируйте на пробных кусках алюминия, чтобы найти идеальные настройки. К примеру, слишком высокая сила тока может привести к прожигу, а низкая – к нестабильной дуге.
Техника сварки: как достичь совершенства
Техника – это сердце процесса. Даже с самым лучшим оборудованием без правильных движений шов будет неровным или слабым. Вот как варить алюминий шаг за шагом.
- Зажигание дуги: У TIG держите электрод на расстоянии 2–3 мм от поверхности, у MIG – 10–15 мм. Не прикасайтесь к металлу, чтобы избежать загрязнения электрода.
- Движение горелки: Двигайте горелку плавно, держа угол 10–15° от вертикали. В TIG добавляйте присадочный пруток вручную, избегая резких движений.
- Контроль температуры: Алюминий быстро нагревается, поэтому делайте короткие швы (5–10 см) и давайте металлу остыть, чтобы избежать деформации.
- Завершение шва: Постепенно снижайте ток во избежание кратера в конце шва. В TIG можно добавить немного присадки для заполнения.
Совет от мастеров: держите горелку как карандаш и представляйте, что рисуете ровную линию. Это поможет сохранять стабильность и избежать "пьяных" швов.
Типичные ошибки и как их избежать
Типичные ошибки при сварке алюминия
Даже опытные мастера иногда ошибаются. Вот самые распространенные промахи и способы их избегания:
- ???? Поры в шве: Причина – грязная поверхность или недостаток газа. Всегда очищайте металл и проверяйте газовый поток перед началом.
- 🔥 Прожигание: Слишком высока сила тока или медленное движение горелки. Убавьте ток и тренируйтесь на обрезках.
- ⚡ Нестабильная дуга: Возникает из-за неправильной полярности или загрязненного электрода. Проверьте настройки и замените электрод, если он загрязнен.
- 🇧🇷 Неровный шов: Недостаточная практика или неравномерное движение. Попробуйте вести горелку с одинаковой скоростью, держа стабильное расстояние.
Эти ошибки – как шишки на пути новичка. Каждый из них учит вас быть внимательнее и терпеливее. Со временем вы научитесь "читать" металл и предвидеть его поведение.
Безопасность: не шутите с огнем
Сварка – это не только творчество, но и ответственность. Алюминий не выделяет токсичных газов, но процесс сварки сопровождается ярким светом, теплом и брызгами. Вот как защитить себя:
- Маска: Используйте сварочную маску с автоматическим затемнением (DIN 9–13). Она защитит глаза от ультрафиолета.
- Одежда: Надевайте огнеупорный костюм, варежки и закрытую обувь. Алюминий горячий, и брызги могут вызвать ожоги.
- Вентиляция: Работайте в хорошо проветриваемом помещении или используйте вытяжку. Пары аргона безопасны, но дым от сварки может раздражать легкие.
- Электробезопасность: Убедитесь, что устройство заземлено, а кабели не повреждены.
Безопасность – это не формальность, а ваш щит. К примеру, качественная маска не только защищает глаза, но и позволяет лучше видеть сварочную ванну, улучшающую качество шва.
Практические советы для новичков и профи
Независимо от вашего уровня, эти советы сделают сварку алюминия легче и приятнее:
- Тренируйтесь на обрезках. Прежде чем браться за важный проект, сделайте 5–10 пробных швов, чтобы почувствовать металл.
- Контролируйте температуру. Если деталь становится слишком горячей, остановитесь и дайте ей остыть.
- Используйте флюс для TIG. Он упрощает очистку оксидной пленки и улучшает текучесть металла.
- Храните проволоку и прутки в герметичных контейнерах. Алюминий легко впитывает влагу, что может вызвать дефекты шва.
Эти советы – как специи в кулинарии: придают вкус вашему мастерству. К примеру, тренировка на обрезках помогает не только отточить технику, но и избежать дорогостоящих ошибок на реальном проекте.
Что делать после сварки?
Окончили шов? Прекрасно, но работа еще не завершена. Постобработка шва обеспечивает прочность и эстетику.
- Очистка: Удалите окалину и брызги щеткой из нержавеющей стали. Для декоративных швов используйте полировочный круг.
- Проверка: Осмотрите шов на наличие пор, трещин или неровностей. Для ответственных конструкций сделайте тест на прочность (например, гидравлический).
- Защита: Нанесите антикоррозионное покрытие или анодируйте поверхность, если изделие будет в агрессивной среде.
Посторобка – это как финальный аккорд в симфонии. Она превращает грубый шов в произведение искусства, готовое к использованию.